กำลังการผลิตของเครื่องจักรเป็นตัวกำหนดว่าการทำงานเป็นไปได้หรือไม่ แต่การวาดและการวัดชิ้นแรกจะตัดสินว่าสามารถปล่อยชิ้นส่วนได้หรือไม่ คู่มือนี้สร้างเส้นทางการตรวจสอบที่ติดตามได้ผ่านการตัด การลบคม การดัดงอ และการเตรียมการเชื่อมต่อ
การตรวจสอบชิ้นแรกควรพิสูจน์ว่าท่อ การวาด การตั้งค่าเครื่องจักร และเครื่องมือที่ถูกต้องสามารถผลิตชิ้นส่วนที่ยอมรับได้ก่อนที่จะเริ่มแบทช์ สำหรับท่อไฮดรอลิกแบบประดิษฐ์ นั่นหมายถึงการตรวจสอบเอกลักษณ์ ความยาวตัดและสภาพปลาย รูปทรงการโค้งงอ การเตรียมการเชื่อมต่อ ความสะอาด และการตรวจสอบย้อนกลับ
หลักการตรวจสอบของ XYOON นั้นเรียบง่าย: กำลังการผลิตของเครื่องจักรจะกำหนดว่าการทำงานเป็นไปได้หรือไม่ แต่การวาดและการวัดชิ้นแรกจะตัดสินว่าชิ้นส่วนนั้นสามารถปล่อยได้หรือไม่ ตัวอย่างที่ทำเครื่องหมายว่า "ตกลง" โดยไม่มีการแก้ไขการวาด ล็อตท่อ โปรแกรม และรายการเครื่องมือ ไม่สามารถป้องกันชุดถัดไปจากการเปลี่ยนแปลงการตั้งค่าได้
การตรวจสอบชิ้นแรกมีจุดประสงค์เพื่อป้องกันอะไร
การตรวจสอบชิ้นแรกจะตรวจจับข้อผิดพลาดในการตั้งค่าก่อนที่จะกลายเป็นข้อผิดพลาดแบบแบตช์ ซึ่งจะมีประโยชน์หลังจากการตั้งค่าชิ้นส่วนใหม่ การแก้ไขแบบร่าง การเปลี่ยนแปลงเครื่องมือ การเปลี่ยนแปลงวัสดุ หรือการแก้ไขหลังจากชิ้นส่วนที่ถูกปฏิเสธ
ไม่ได้แทนที่การตรวจสอบระหว่างดำเนินการหรือขั้นสุดท้าย ชิ้นแรกพิสูจน์เงื่อนไขการเริ่มต้นหนึ่งรายการ การตรวจสอบการผลิตจะแสดงให้เห็นว่าสภาวะดังกล่าวยังคงอยู่ภายใต้การควบคุมหรือไม่
สำหรับกลุ่มผลิตภัณฑ์ของ XYOON เส้นทางการตรวจสอบจะเป็นไปตามลำดับเดียวกันกับอุปกรณ์ ได้แก่ การตัดท่อ การตกแต่งขั้นสุดท้าย การดัดงอ การเตรียมการเชื่อมต่อ และการปล่อยขั้นสุดท้าย การดำเนินการแต่ละครั้งควรทิ้งหลักฐานว่าสถานีถัดไปสามารถใช้ได้
กำหนดแพ็คเกจการเปิดตัวก่อนการประมวลผล
ผู้ตรวจสอบจำเป็นต้องมีการอ้างอิงที่ได้รับอนุมัติก่อนทำการตรวจวัดตัวอย่าง ประกอบแพ็คเกจปลดล็อคก่อนที่ท่อจะถึงเครื่องจักรเครื่องแรก:
- การวาดและการแก้ไขในปัจจุบัน
- หมายเลขชิ้นส่วนและข้อกำหนดวัสดุท่อ
- เส้นผ่านศูนย์กลางภายนอกของท่อ ความหนาของผนัง และล็อตวัสดุ
- เส้นทางการดำเนินงานและจุดสิ้นสุดของข้อมูล
- ข้อมูลอ้างอิงเกี่ยวกับเครื่องจักร โปรแกรม และการตั้งค่า
- เครื่องมือตัด ลบคม ดัดและเชื่อมต่อ
- ลักษณะการตรวจสอบ วิธีการ และขีดจำกัดการยอมรับ
- ป้ายสถานะและเส้นทางการกำจัดชิ้นส่วนที่ยอมรับหรือปฏิเสธ
ขีดจำกัดการยอมรับมาจากแบบของลูกค้า คำแนะนำในการติดตั้ง หรือข้อกำหนดภายในที่ได้รับอนุมัติ ความจุของเครื่องจักรช่วยเลือกอุปกรณ์ มันไม่ได้แทนที่ข้อกำหนดชิ้นส่วนที่เสร็จแล้ว
แผนชิ้นแรกทีละขั้นตอน
| ประตูตรวจ | สิ่งที่ต้องระบุ | สิ่งที่ต้องตรวจสอบ | ปล่อยหลักฐาน |
|---|---|---|---|
| ท่อเข้า | วัสดุ OD ผนัง และล็อต | การทำเครื่องหมาย พื้นผิว และขนาดที่ต้องการ | บันทึกวัสดุและการรับ |
| การตัด | เครื่องจักร ใบมีด ตัวหยุดและฟิกซ์เจอร์ | ความยาวในการตัด หน้าด้าน เสี้ยน และการบิดเบี้ยว | ตัดผลลัพธ์ตัวอย่างและการอ้างอิงการตั้งค่า |
| การขัดสี | การตั้งค่าเครื่องจักร เครื่องตัด ไกด์ และความเร็ว | ขอบด้านใน ขอบด้านนอก ลบมุม และรอยขีดข่วนใหม่ | การตรวจสอบเงื่อนไขสุดท้ายและข้อมูลประจำตัวของเครื่องมือ |
| ดัด | เครื่องจักร โปรแกรม กลุ่มแม่พิมพ์ และข้อมูล | มุม ตำแหน่งโค้ง การหมุน หน้าตัด และพื้นผิว | เผยแพร่เรขาคณิตและบันทึกโปรแกรม |
| การเตรียมการเชื่อมต่อ | กลุ่มอุปกรณ์ประกอบชิ้นส่วน เครื่องจักร และแม่พิมพ์ | คุณลักษณะการประกอบหรือการขึ้นรูปที่ระบบต้องการ | เมทริกซ์ส่วนประกอบและเครื่องมือพร้อมผลลัพธ์ทางภาพ |
| การเปิดตัวครั้งสุดท้าย | บันทึกที่ได้รับอนุมัติทั้งหมด | การปฏิบัติตามกฎระเบียบ ความสะอาด การระบุตัวตน และการป้องกัน | ลงนามสถานะชิ้นแรก |
อย่ารอจนกว่าการประกอบเสร็จแล้วจะพบว่ามีการตัดมุมหรือปลายท่อเสียหาย ปล่อยแต่ละขั้นตอนก่อนที่การดำเนินการที่ไม่สามารถย้อนกลับจะซ่อนหรือรวมข้อบกพร่อง
1. ยืนยันการแก้ไขท่อและการวาด
เปรียบเทียบการทำเครื่องหมายของท่อและบันทึกการรับกับภาพวาด บันทึกวัสดุ, OD ที่ระบุ, ความหนาของผนัง และล็อต ตรวจสอบพื้นผิวเพื่อดูการกัดกร่อน รอยร่องลึก รอยบุบ หรือความไม่แน่นอนเกี่ยวกับตัวตน
ใช้ปลาย Datum ด้านเดียวตลอดตัวนักเดินทาง สำหรับท่อแบบหลายโค้ง เส้นทางควรระบุทิศทางการรับน้ำหนักและลำดับการโค้งงอด้วย ขนาดที่ถูกต้องซึ่งวัดจากปลายที่ไม่ถูกต้องสามารถวางส่วนต่างๆ ในภายหลังได้อย่างไม่ถูกต้อง
หากภาพวาดเปลี่ยนไป ให้สร้างบันทึกชิ้นแรกใหม่ อย่าเขียนทับผลลัพธ์ก่อนหน้านี้ เนื่องจากบันทึกเก่าจะต้องเชื่อมโยงกับการแก้ไขที่ได้รับอนุมัติ
2. ตรวจสอบท่อที่ตัด
บันทึกการอ้างอิงเครื่องตัด ใบมีด อุปกรณ์จับยึด และตัวหยุดความยาว วัดความยาวตัดโดยใช้วิธีการที่ระบุไว้ในแผนควบคุม ตรวจสอบส่วนหน้าทั้งหมดเพื่อดูมุม เสี้ยน การบด การเปลี่ยนสีจากความร้อน และการตกไข่เฉพาะที่
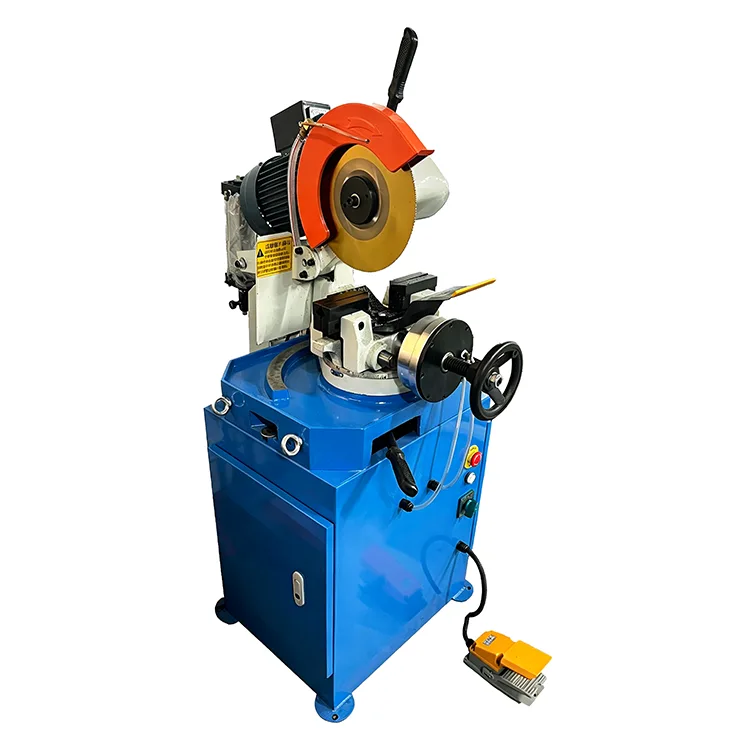
ของ XYOONเครื่องตัดท่อกึ่งอัตโนมัติรุ่น KC-Pประกอบด้วยรุ่นนิวแมติก P01 และ P02 และรุ่นไฮดรอลิก P03 ข้อกำหนดการตัดความยาวคงที่คือ ±0.05 มม. โดยมีเส้นผ่านศูนย์กลางการประมวลผลสูงสุด 90 มม.
ตัวเลขเหล่านี้จะกำหนดพื้นฐานการเลือกเครื่องจักร ผลลัพธ์ชิ้นแรกยังคงต้องยืนยันรุ่นที่เสนอมา วัสดุท่อ รูปร่าง ความหนาของผนัง ใบมีดและฟิกซ์เจอร์ ว่าเป็นการผสมผสานการทำงานที่เป็นหนึ่งเดียวกัน บันทึกพิกัดความเผื่อของการวาดลงในคอลัมน์การตรวจสอบและผลการวัดที่อยู่ด้านข้าง
ที่คู่มือการตัดและลบคมท่อไฮดรอลิกครอบคลุมลำดับการเตรียมการโดยละเอียดยิ่งขึ้น
3. ตรวจสอบการลบคมโดยไม่ซ่อนรอยตัดที่ไม่ดี
การขัดลบคมควรขจัดส่วนที่ยื่นออกมาที่เป็นอันตรายออกโดยไม่ทำให้เกิดมุมเอียงที่ไม่สามารถควบคุมได้หรือทำให้พื้นผิวท่อเสียหาย ตรวจสอบทั้งเส้นรอบวงด้านในและด้านนอก ตรวจสอบรูเพื่อหาเศษที่หลวมก่อนที่ชิ้นส่วนจะเคลื่อนไปสู่งานดัดงอหรือประกอบชิ้นส่วน
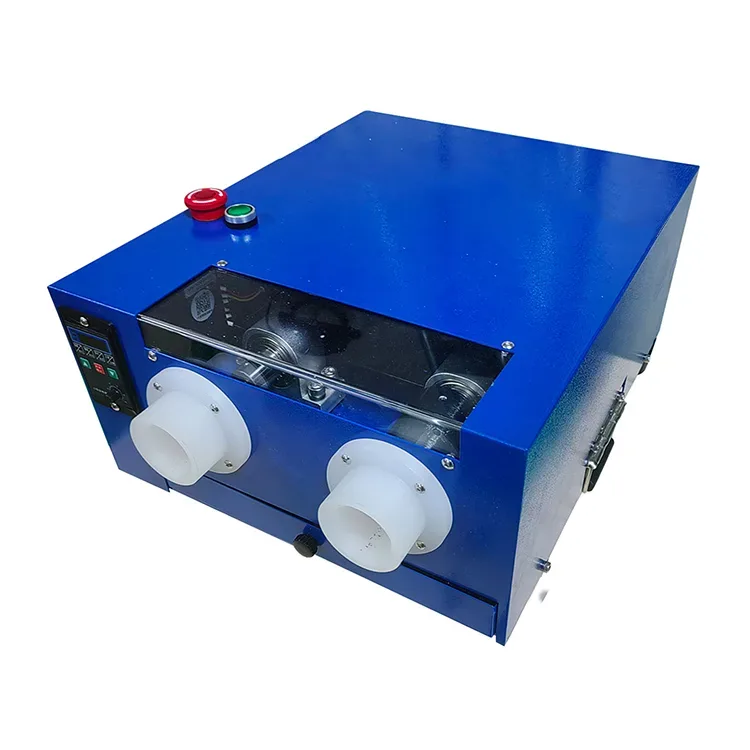
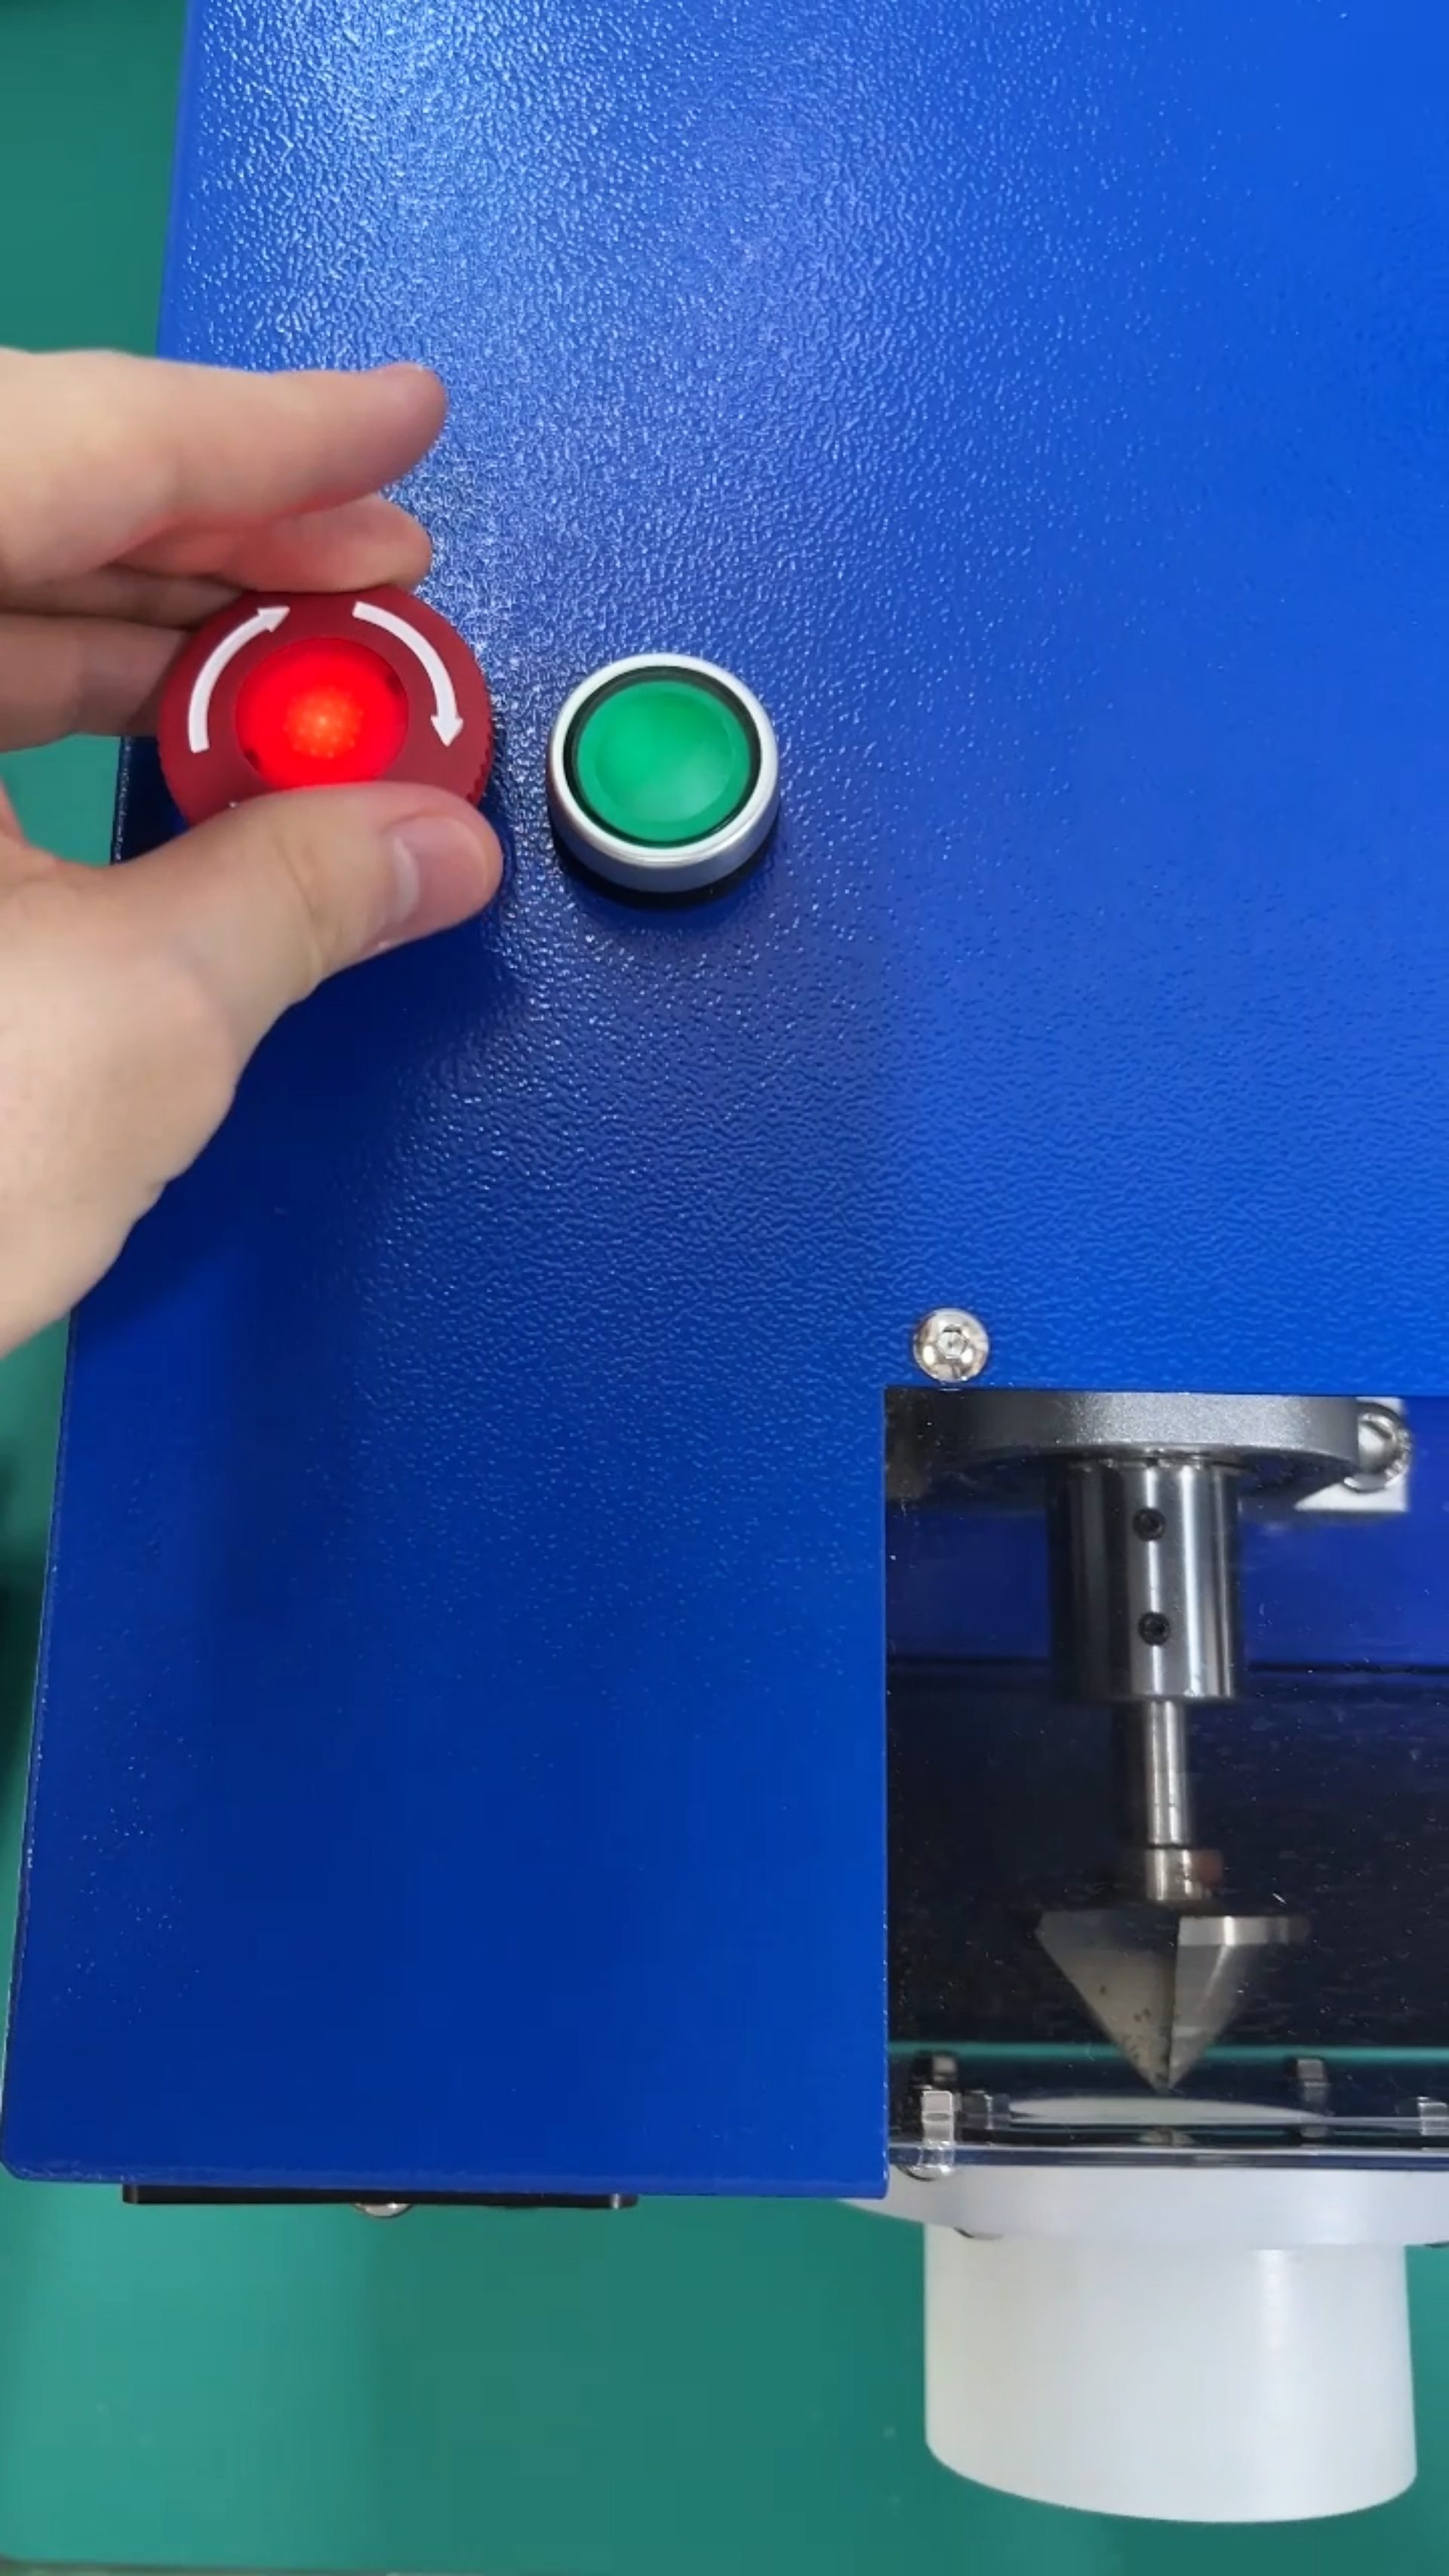
ของ XYOONเครื่องลบคมท่อเหล็กไฟฟ้าครอบคลุมเส้นผ่านศูนย์กลางท่อตั้งแต่ 6 ถึง 42 มม. ใช้มอเตอร์ 300 W และมีช่วงความเร็วลบมุม 0 ถึง 300 rpm โครงสร้างแบบสองหัวจะประมวลผลขอบด้านในและด้านนอก
บันทึกเครื่องมือและความเร็วที่ใช้สำหรับตัวอย่างที่ยอมรับ ช่วงที่ปรับได้ช่วยให้ห้องของผู้ปฏิบัติงานสามารถจับคู่กับท่อต่างๆ ได้ แต่ชิ้นแรกที่ได้รับการยอมรับจะต้องล็อคการตั้งค่าและผลลัพธ์การลบมุมที่ถูกต้องสำหรับระบบข้อต่อที่เลือก
หากเสี้ยนกลับมาทุกชิ้นส่วน ให้ตรวจสอบการดำเนินการตัด การเพิ่มเวลาลบคมอาจทำให้อาการหายไปได้ในขณะที่เปลี่ยนรูปทรงส่วนปลาย
4. ปล่อยรูปทรงโค้งงอหลังจากสปริงกลับ
วัดท่อหลังจากถอดออกจากเครื่องมือดัดแล้ว เช็คชิ้นแรกควรครอบคลุมมากกว่ามุม:
- ตำแหน่งโค้งงอจากจุดอ้างอิงที่กำหนด
- มุมที่ปล่อยออกมาและเรขาคณิตเส้นกึ่งกลาง
- การหมุนระหว่างโค้ง
- การเปลี่ยนแปลงหน้าตัด ริ้วรอยและรอยพื้นผิว
- ความยาวตรงที่เหลืออยู่ที่ปลายการเชื่อมต่อแต่ละด้าน
- การเข้าถึงสำหรับการใส่น็อตในภายหลัง การประกอบล่วงหน้า และการขันขั้นสุดท้าย
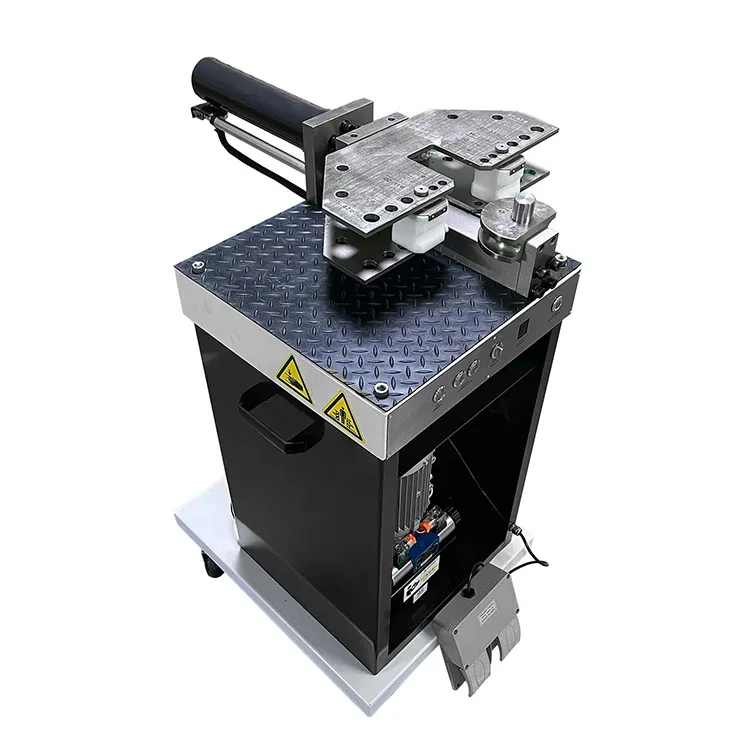
KC-K01 ของ XYOONเครื่องดัดท่อหน่วยความจำครอบคลุมท่อเหล็กตั้งแต่ 6 ถึง 42 มม. ใช้เครื่องมือกด แคลมป์ และหยุดที่ถอดเปลี่ยนได้ เก็บพารามิเตอร์มุมเก้ามุมและให้การชดเชยมุม
ดังนั้นการอ้างอิงโปรแกรมจึงควรถูกบันทึกพร้อมกับกลุ่มดายที่ติดตั้งไว้ มุมที่เก็บไว้เพียงอย่างเดียวไม่สามารถแสดงให้เห็นว่ามีการใช้ท่อ รัศมี และเครื่องมือที่ถูกต้อง
ใช้คู่มือข้อบกพร่องการดัดท่อไฮดรอลิกเมื่อชิ้นแรกมีลักษณะแบน ริ้วรอย สปริงกลับ มีรอยขีดข่วน หรือตำแหน่งผิดพลาด
5. ตรวจสอบการเตรียมการเชื่อมต่อเป็นการดำเนินการแยกต่างหาก
ระบุการเชื่อมต่อที่แน่นอนก่อนที่จะตรวจสอบ การประกอบแหวนตัดก่อนการประกอบ ปลายบาน และการเชื่อมต่อที่ขึ้นรูปอื่นๆ จำเป็นต้องมีส่วนประกอบ เครื่องมือ และคุณสมบัติการยอมรับที่แตกต่างกัน
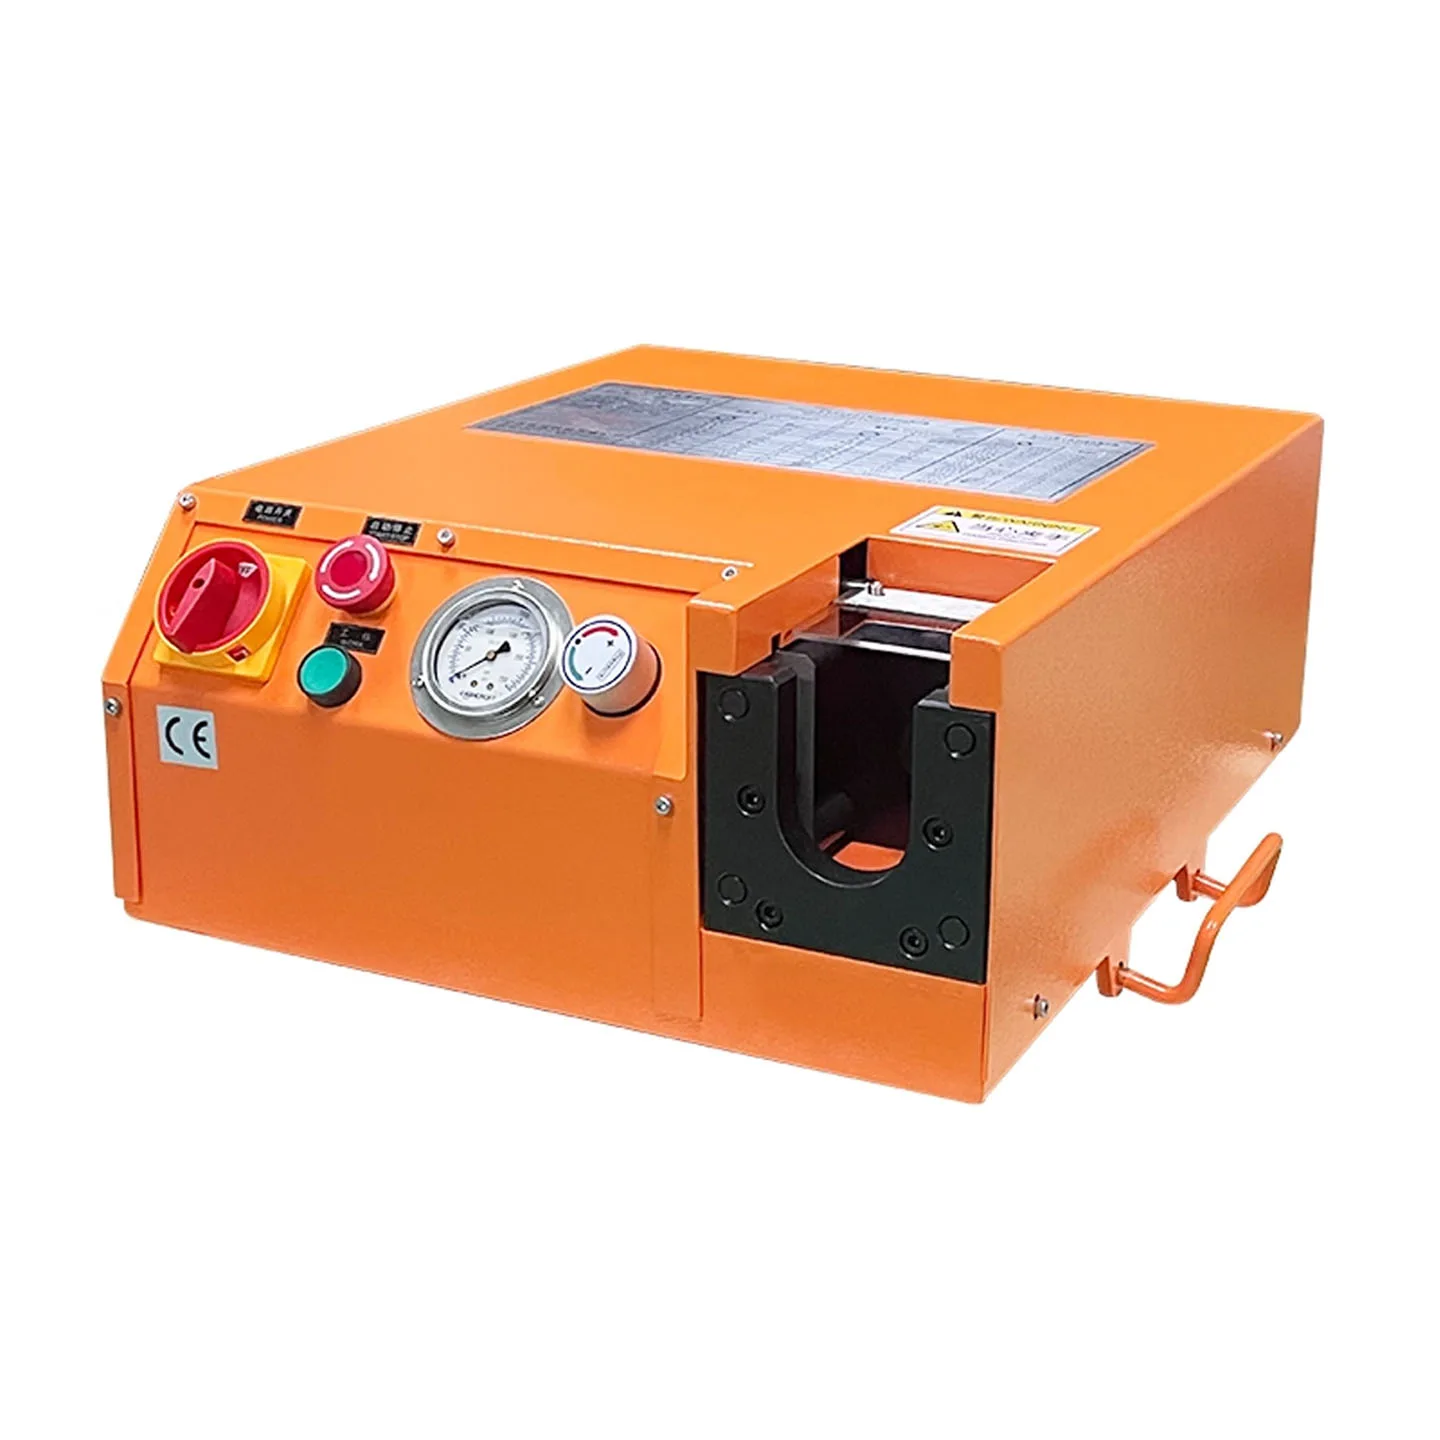
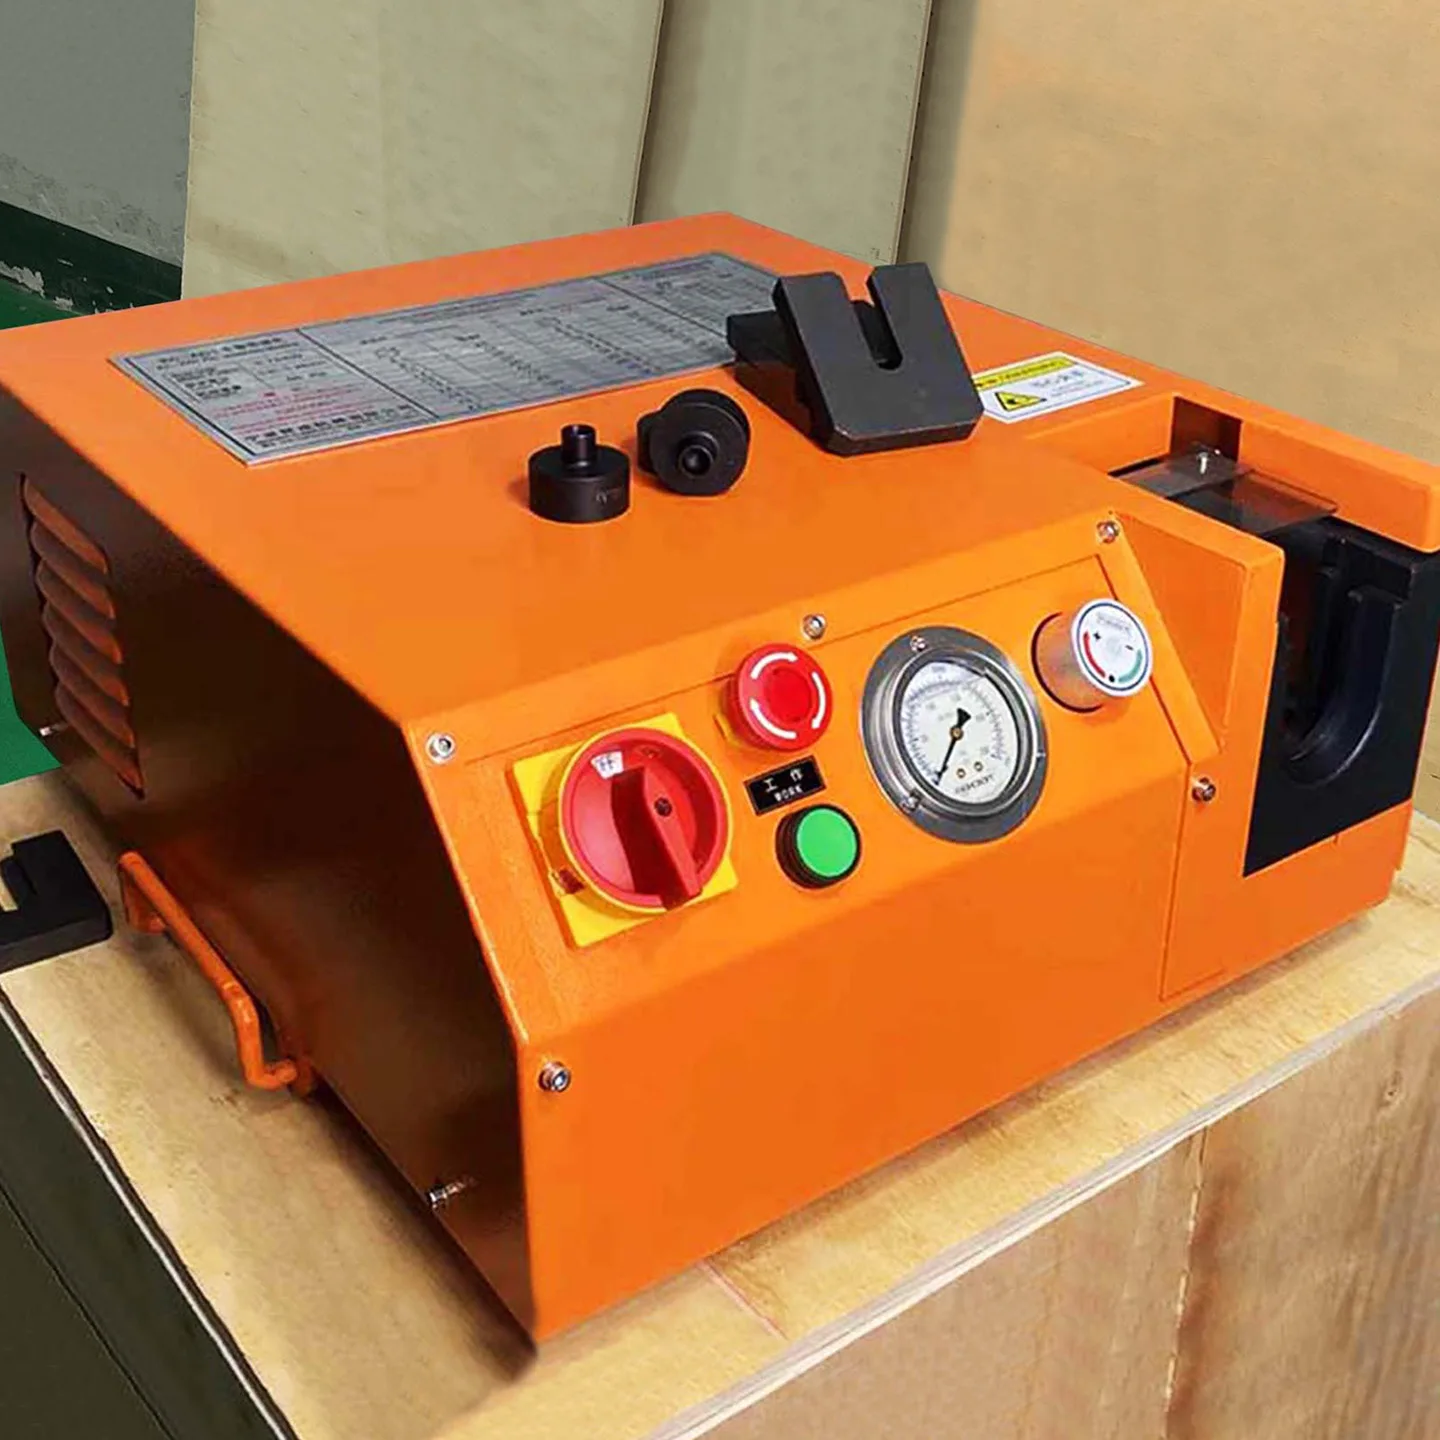
เครื่องจักรไฟฟ้า KC-A01 ของ XYOON ผสมผสานแหวนตัดก่อนการประกอบและบานท่อสำหรับท่อเมตริกที่มีเส้นผ่านศูนย์กลางภายนอก 6 ถึง 42 มม. รุ่นแมนนวล KC-A02 ครอบคลุมช่วงเส้นผ่านศูนย์กลางเดียวกัน และใช้ระบบขับเคลื่อนไฮดรอลิกแบบแมนนวลโดยไม่ต้องใช้พลังงานภายนอกระหว่างการทำงาน
ช่วงเส้นผ่านศูนย์กลางภายนอกเป็นเพียงส่วนหนึ่งของความเข้ากันได้ ความหนาของผนัง กลุ่มอุปกรณ์ติดตั้ง ซีรีส์ L หรือ S วัสดุ แม่พิมพ์ และการตั้งค่า ยังคงต้องจับคู่กันในบรรจุภัณฑ์ชิ้นแรก:
- ท่อ OD ความหนาของผนัง วัสดุ และล็อต;
- ตัวข้อต่อ น็อต แหวนตัด หรือระบบการขึ้นรูป
- การอ้างอิงชุดข้อต่อและชิ้นส่วน
- ปลอกรองรับเมื่อต้องใช้ชุดค่าผสมที่ได้รับอนุมัติ
- รุ่นเครื่องจักร เครื่องมือที่ติดตั้ง และการอ้างอิงการตั้งค่า
- คุณลักษณะการยอมรับที่มองเห็นได้และขั้นตอนการประกอบขั้นสุดท้ายที่เหลืออยู่
ที่คู่มือการประกอบก่อนการประกอบและการประกอบขั้นสุดท้ายอธิบายว่าทำไมผลลัพธ์ของเครื่องและการเชื่อมต่อที่ติดตั้งเสร็จสมบูรณ์จึงไม่อยู่ในขั้นตอนเดียวกันเสมอไป
6.ตรวจสอบความสะอาดและการป้องกัน
ตรวจสอบรูและปลายทั้งสองด้านเพื่อหาเศษ เศษจากการเจียร และการจัดการเศษซาก กำหนดวิธีการทำความสะอาดและขีดจำกัดการยอมรับในแผนควบคุมโครงการ "ดูสะอาดตา" ไม่ใช่ผลการตรวจสอบย้อนกลับ
ปิดฝาหรือป้องกันปลายเปิดที่ยอมรับตามข้อกำหนดในการจัดการของลูกค้า เก็บชิ้นแรกที่ได้รับการยอมรับให้ห่างจากชิ้นส่วนที่ยังไม่เสร็จและตัวอย่างที่ถูกปฏิเสธ สถานะจะต้องยังคงมองเห็นได้จนกว่าจะมีการเปิดตัวเวอร์ชันที่ใช้งานจริง
สร้างแบบฟอร์มชิ้นแรกที่สามารถตรวจสอบได้
แบบฟอร์มที่มีประโยชน์จะเชื่อมโยงแต่ละผลลัพธ์เข้ากับลักษณะการวาดและเงื่อนไขการตั้งค่า
| กลุ่มสนาม | สิ่งที่บันทึกควรแสดง |
|---|---|
| การควบคุมเอกสาร | หมายเลขชิ้นส่วน การแก้ไขแบบร่าง ใบสั่งงาน และวันที่ |
| วัสดุ | ข้อมูลจำเพาะของท่อ OD ผนัง Lot และสถานะการรับ |
| การตัด | เครื่องจักร ใบมีด อุปกรณ์จับยึด การหยุด ความยาวในการตัด และผลลัพธ์ที่ปลายหน้า |
| การขัดสี | เครื่องจักร เครื่องมือ การตั้งค่าความเร็ว และผลลัพธ์ขอบด้านใน/ด้านนอก |
| ดัด | โปรแกรม กลุ่มเครื่องมือ มุม ตำแหน่ง การหมุน และผลลัพธ์ของพื้นผิว |
| การเชื่อมต่อ | กลุ่มอุปกรณ์ติดตั้ง ส่วนประกอบ เครื่องจักร แม่พิมพ์ และคุณสมบัติที่ยอมรับ |
| ความสะอาด | วิธีการที่ได้รับอนุมัติ ผลการมองเห็น และการป้องกันขั้นสุดท้าย |
| การวัด | การระบุเกจหรือฟิกซ์เจอร์และผู้ตรวจสอบ |
| การจัดการ | ยอมรับ ปฏิเสธ หรือระงับ โดยมีเหตุผลและการอนุญาต |
หลีกเลี่ยงกล่องข้อความอิสระเพียงกล่องเดียวสำหรับกระบวนการทั้งหมด ฟิลด์ที่แยกจากกันทำให้สามารถระบุตำแหน่งการดำเนินการที่ทำให้เกิดความล้มเหลว และเปรียบเทียบการตั้งค่าถัดไปกับการตั้งค่าที่ยอมรับได้
เมื่อต้องมีชิ้นแรกใหม่
สร้างหรืออนุมัติชิ้นแรกอีกครั้งเมื่อการเปลี่ยนแปลงอาจส่งผลต่อผลลัพธ์ รายการทริกเกอร์ควรตรงกับระบบคุณภาพของโรงงาน แต่โดยทั่วไปจะประกอบด้วย:
- หมายเลขชิ้นส่วนใหม่หรือการดำเนินการผลิตครั้งแรก
- การเขียนแบบหรือการแก้ไขกระบวนการ
- วัสดุท่อที่แตกต่างกัน OD ความหนาของผนังหรือรุ่นที่ต้องการการอนุมัติใหม่
- การเปลี่ยนแปลงเครื่องจักร โปรแกรม การหยุด ฟิกซ์เจอร์ หรือเครื่องมือ
- การซ่อมแซมหรือเปลี่ยนเครื่องมือ
- การตั้งค่าหลังการบำรุงรักษาหรือการปิดระบบแบบขยายเวลา
- การแก้ไขตามตัวอย่างที่ถูกปฏิเสธหรือการดริฟท์ของกระบวนการ
ใช้สิ่งเหล่านี้เป็นตัวกระตุ้นพื้นฐาน จากนั้นกำหนดกฎและความรับผิดชอบในการอนุมัติขั้นสุดท้ายในขั้นตอนการควบคุมของโรงงาน
วิธีจัดการกับชิ้นแรกที่ล้มเหลว
ทำเครื่องหมายและแยกตัวอย่างที่ล้มเหลว บันทึกการตั้งค่าเครื่องจักร โปรแกรม เครื่องมือ และเอกลักษณ์ของวัสดุก่อนที่จะมีใครปรับกระบวนการ บันทึกผลลัพธ์จริงและลักษณะที่ล้มเหลว
ตรวจสอบปัญหาในลำดับกระบวนการ ท่อสำเร็จรูปขนาดสั้นอาจมาจากความยาวในการตัด ตำแหน่งการโค้งงอ หรือทั้งสองอย่าง ปลายข้อต่อที่เสียหายอาจเริ่มต้นด้วยการตัด ขยายออกระหว่างการลบคม และจะสังเกตเห็นได้ชัดเจนหลังการประกอบล่วงหน้าเท่านั้น
เปลี่ยนตัวแปรที่เกี่ยวข้องหนึ่งตัว สร้างตัวอย่างที่ระบุใหม่และทำการตรวจสอบที่ได้รับผลกระทบซ้ำ อย่าลบผลลัพธ์ที่ล้มเหลว การปฏิเสธและการแก้ไขถือเป็นหลักฐานที่เป็นประโยชน์สำหรับการตั้งค่าครั้งต่อไป
หน้าการตรวจสอบนี้แตกต่างจากคู่มือขั้นตอนการทำงานอย่างไร
ที่ขั้นตอนการผลิตท่อไฮดรอลิกอธิบายการเคลื่อนที่ของวัสดุในการตัด การลบคม การดัดงอ และการเตรียมการเชื่อมต่อ หน้านี้มีงานที่แคบกว่า: กำหนดหลักฐานที่จำเป็นในการเปิดเผยส่วนแรกจากเส้นทางนั้น
ทั้งสองหน้าควรเชื่อมโยงถึงกัน เวิร์กโฟลว์กำหนดเส้นทางผู้อ่านตามระยะกระบวนการ หน้าแรกจะให้บันทึกคุณภาพที่เชื่อมโยงขั้นตอนเหล่านั้น
สิ่งที่ต้องส่ง XYOON เพื่อรับการตรวจทานตัวอย่าง
ใช้แบบฟอร์มสอบถาม XYOONเพื่อส่ง:
- วาดและแก้ไขเสร็จแล้ว
- วัสดุท่อ OD ความหนาของผนัง และตัวอย่างที่เป็นตัวแทน
- ระบบข้อต่อหรือระบบปลายขึ้นรูปและส่วนประกอบตัวอย่าง
- ลักษณะการตัด การดัด และการเชื่อมต่อที่ต้องการ
- แบบฟอร์มการตรวจสอบปัจจุบันหรือช่องที่รายงานต้องมี
- ขนาดแบทช์ที่คาดหวังและรูปแบบการเปลี่ยนแปลง
- ภาพถ่ายและการวัดข้อบกพร่องในปัจจุบัน
- ขีดจำกัดการยอมรับที่จัดทำโดยรูปวาดหรือข้อกำหนดของลูกค้า
ขอใบเสนอราคาเพื่อระบุรุ่นเครื่องจักร รายการเครื่องมือ ประโยชน์ใช้สอย วิธีการตัวอย่าง และหลักฐานการตรวจสอบที่เสนอ ทำให้ผลการทดลองเปรียบเทียบกับข้อกำหนดการผลิตได้ง่ายขึ้น
คำถามที่พบบ่อย
ชิ้นแรกที่ได้รับการยอมรับเพียงพอสำหรับทั้งชุดหรือไม่
ไม่ เป็นการอนุมัติการตั้งค่าเริ่มต้น แผนการควบคุมยังคงต้องการการตรวจสอบที่เหมาะสมทั้งในกระบวนการและขั้นสุดท้ายเพื่อตรวจจับการดริฟท์ การสึกหรอ ความเสียหาย หรือส่วนประกอบผสม
ความแม่นยำของเครื่องจักรสามารถกลายเป็นความทนทานต่อการวาดได้หรือไม่?
ไม่ ความแม่นยำของเครื่องจักรรองรับการเลือกอุปกรณ์ แบบที่ได้รับการอนุมัติหรือข้อกำหนดควบคุมการปล่อยชิ้นส่วน
การตรวจสอบควรรอจนกว่าการดำเนินการทั้งหมดจะเสร็จสิ้นหรือไม่
ไม่ ตรวจสอบเอาต์พุตที่มีการควบคุมก่อนที่การดำเนินการครั้งต่อไปจะสามารถซ่อนหรือรวมปัญหาได้ การตรวจสอบขั้นสุดท้ายจะเป็นการยืนยันชิ้นส่วนทั้งหมดและบันทึก
อะไรทำให้ติดตามบันทึกได้?
บันทึกจะเชื่อมโยงผลลัพธ์กับการแก้ไขชิ้นส่วน ล็อตท่อ เครื่องจักร โปรแกรม เครื่องมือ วิธีการวัด ผู้ตรวจสอบ และการจัดการ
แหล่งที่มา
ต้องการความช่วยเหลือในการจับคู่กลุ่มผลิตภัณฑ์ท่อ ชุดข้อต่อ และข้อกำหนดแบทช์กับอุปกรณ์ที่เหมาะสมหรือไม่ติดต่อ XYOONกับท่อ OD ความหนาของผนัง วัสดุ และผลลัพธ์ที่คาดหวัง